

Анотація
Даний винахід забезпечує заготівлю для гарячого кування для холодної чистової обробки прецизійної ковки трьохштифтової вилки. Заготовка для теплого кування містить ручку та головку у формі чаші, а внутрішня порожнинна поверхня головки розподілена кількома сферичними шляхами в окружному напрямку, зі сферичними поверхнями між суміжними сферичними шляхами; Поперечний переріз у нижній частині внутрішньої порожнини голови є опорною поверхнею дна чаші голови. Зовнішня поверхня над базовою поверхнею дна чаші головки розділена на дві частини. Перша зовнішня поверхня відповідає шляху кульки всередині головки, а друга зовнішня поверхня відповідає сферичній поверхні всередині головки. Перша зовнішня поверхня має нахил тяги, що тягнеться вгору від опорної поверхні дна чаші головки, а осьова дотична лінія, що відповідає нахилу тяги, утворює кут з віссю теплої поковки. Друга зовнішня поверхня має нахил тяги, що тягнеться вгору від базової поверхні дна чаші головки, а осьова дотична лінія, що відповідає нахилу тяги, утворює кут з віссю теплої поковки. Перший і другий кути не рівні. Даний винахід дозволяє уникнути появи тріщин у нижній частині порожнини прес-форми головки через надмірний тиск холодоагенту та покращує якість виробництва вилки з трьома штифтами осі.
опис
Заготовки теплого кування для холодної обробки трьохштифтових прецизійних поковок
технічна сфера
Даний винахід відноситься до галузі технології виробництва трьохштифтових вилок осі, зокрема до заготівлі для гарячого кування для холодної обробки прецизійних поковок тришпильової вилки осі.
Фонова технологія
Трансмісійний вал автомобіля є безпосереднім приводом для обертання коліс. Коли автомобіль працює, крутний момент від двигуна передається на вал трансмісії через багатоступінчасту трансмісію та водія, а потім передається на колеса валом трансмісії, штовхаючи автомобіль вперед або назад. Це важливий компонент для передачі крутного моменту в автомобілі. Триштирькова вилка осі є основним несучим компонентом вала трансмісії автомобіля, і її робочий стан надзвичайно складний. Його продуктивність безпосередньо впливає на безпеку і надійність автомобільної трансмісії.
Вилки з трьома штифтами, як правило, виготовляються за допомогою комбінованого процесу гарячого та холодного формування. Типовий процес цього процесу (взявши за приклад прецизійне кування вилки з трьома штифтами осі з автомобільним карданним шарніром постійної швидкості) включає: різання → дробеструйну обробку → попереднє покриття графітом → індукційне нагрівання → екструзійну ручку → осадку попередньо сформованого головна порожнина → зворотне екструзійне формування теплої кувальної заготовки → охолодження з контрольованою температурою → дробеструйна обробка → омилення → холодна обробка (холодна екструзія зі зменшеним діаметром). Тепла кувальна заготовка, сформована шляхом зворотної екструзії, безпосередньо впливає на подальший процес холодної обробки. Заготовка для теплого кування, яка використовується в існуючій холодній обробці, має нахил тяги 6 градусів із висотою приблизно 5 мм (показано як 4,739 ± 0,5 на малюнку 1), починаючи від контрольної поверхні дна чаші A головки, як показано на малюнку 1. Нахил осадки 6 градусів простягається до нижньої площини B голови, де з’єднані головка та ручка, а відповідний діаметр внутрішньої порожнини на опорна поверхня дна чаші A головки дорівнює D. У фактичному виробництві, якщо заготовка вилки з трьома штифтами осі теплого кування є невідповідною, у нижній частині порожнини форми можуть виникнути тріщини через надмірний тиск холодної екструзії під час холодної обробки порожнину голови.
Тому необхідна заготівля теплої ковки з трьома штифтами, придатна для процесу холодної обробки.
короткий зміст винаходу
З огляду на недоліки існуючої технології, згадані вище, мета цього винаходу полягає в тому, щоб створити заготівлю для гарячого кування для холодної обробки прецизійної ковки трьохштифтової вилки, яка використовується для вирішення проблеми тріщин, які легко виникають під час Тепла ковка заготівлі входить в процес холодної обробки в існуючій технології.
Для досягнення вищевказаних цілей та інших пов'язаних цілей, даний винахід забезпечує заготівлю для гарячого кування для холодної чистової обробки прецизійної ковки трьохштифтової вилки осі. Заготівля для теплого кування містить ручку та чашоподібну головку, а внутрішня порожнинна поверхня головки розподілена кількома кульковими шляхами в окружному напрямку, з кульковими поверхнями між суміжними кульковими шляхами; Поперечний переріз у нижній частині внутрішньої порожнини голови є опорною поверхнею дна чаші голови. Зовнішня поверхня над опорною поверхнею дна чаші головки розділена на дві частини, одна частина називається зовнішньою поверхнею один і відповідає шляху кульки всередині головки, а інша частина називається зовнішньою поверхнею два і відповідає до сферичної поверхні всередині голови. Зовнішня поверхня має нахил осадки один, що йде вгору від опорної поверхні дна чаші головки, а осьова дотична лінія, що відповідає нахилу осадки 1, утворює кут один з віссю теплої поковки. Зовнішня поверхня два має нахил осі два, що тягнеться вгору від контрольної поверхні дна чаші головки, а осьова дотична лінія, що відповідає схилу осі два, утворює кут два з віссю теплого кування. Кут один і кут два не рівні.
Бажано, щоб поперечний переріз, де ручка з’єднана з головкою, був нижньою площиною головки, а осьова дотична лінія, що відповідає зовнішній поверхні між нижньою площиною головки та опорною площиною дна чаші головки, була паралельною до осі теплої ковки.
Бажано, щоб осьова висота похилої площини становила 6-8 мм; І кут один становить 13 градусів до 15 градусів.
Бажаний кут – 14 градусів.
Бажано, щоб осьова висота похилої поверхні два становила 6-8 мм; І згаданий кут становить від 8 градусів до 10 градусів.
Бажаний кут – 11 градусів.
Переважно поверхня один і зовнішня поверхня два з'єднані перехідною поверхнею, яка має нахилену поверхню три, що тягнеться вгору від базової поверхні дна чаші головки. Осьова дотична лінія, що відповідає похилій поверхні три, утворює кут три з віссю теплої ковки, а кут три становить від 10 градусів до 12 градусів.
Бажано, щоб висота третього укосу становила 6-8 мм.
Як описано вище, заготівля для гарячого кування, яка використовується для холодної обробки прецизійної ковки вилки з трьома цапфами згідно з цим винаходом, має наступні корисні ефекти: зовнішня поверхня головки розділена на дві частини, одна для кульової траєкторії головки порожнини, а інша для сферичної поверхні порожнини голови, і дві частини сконструйовані по-різному, щоб мати різні кути кутів тяги, тим самим зменшуючи тиск холодної екструзії під час процес холодної обробки, уникнення надмірного тиску холодоагенту, який може спричинити тріщини в нижній частині порожнини головки, та покращення якості виробництва вилки з трьома штифтами осі.
Доданий опис зображення
Фігура 1 показує схематичну діаграму заготовки теплої ковки вилки з трьома цапфами в попередньому рівні техніки.
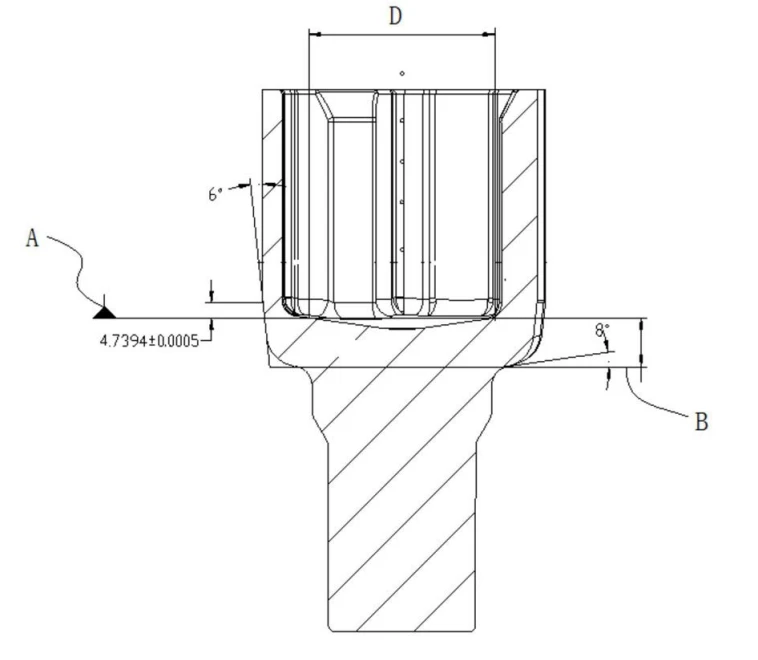
На фіг.2 показана схематична діаграма заготовки теплої ковки вилки з трьома штифтами осі згідно з цим винаходом.

На малюнку 3 показано поперечний переріз уздовж лінії CC на малюнку 2.

Конкретний спосіб реалізації
Наступні конкретні варіанти здійснення ілюструють реалізацію цього винаходу, і ті, хто знайомий з цією технологією, можуть легко зрозуміти інші переваги та ефекти цього винаходу з вмісту, розкритого в цьому описі.
Будь ласка, зверніться до малюнків 1-3. Слід зазначити, що структури, пропорції, розміри тощо, показані на супровідних малюнках цієї специфікації, призначені лише для взаємодії з вмістом, розкритим у специфікації, для розуміння та читання тих, хто знайомий з цією технологією, і не призначені для обмеження умов, за яких може бути реалізований цей винахід. Тому вони не мають жодного технічного змісту. Будь-яка модифікація структури, зміна у співвідношенні пропорцій або коригування розміру все ще повинні входити до сфери технічного змісту, розкритого в цьому винаході, без впливу на ефективність і цілі, які можуть бути досягнуті цим винаходом. Тим часом терміни, що використовуються в цій специфікації, такі як «вгору», «вниз», «ліворуч», «праворуч», «середина» та «один», призначені лише для ясності в описі та не призначені для обмежують обсяг цього винаходу. Будь-які зміни або коригування їх відносних взаємозв'язків без суттєвих змін технічного змісту також розглядаються як обсяг цього винаходу.
Як показано на малюнках 2 і 3, даний винахід забезпечує заготівлю для гарячого кування для холодної чистової обробки прецизійної ковки триштифтової вилки осі. Заготівля для гарячого кування містить ручку 2 і чашеподібну головну частину 1. Внутрішня порожнинна поверхня головної частини 1 розподілена кількома кульовими шляхами 11 в окружному напрямку, а суміжні кулькові шляхи є сферичними поверхнями 12; Поперечний переріз у нижній частині внутрішньої порожнини головки є базовою поверхнею А дна чаші головки. Зовнішня поверхня над контрольною поверхнею дна чаші A головки розділена на дві частини, одна частина називається зовнішньою поверхнею F1 і відповідає доріжці 11 всередині головки, а інша частина називається зовнішньою поверхнею F2 і відповідає сферичній поверхні 12 всередині головки. Зовнішня поверхня F1 має похилу площину 1 тяги, що тягнеться вгору від опорної поверхні A дна чаші головки, а осьова дотична лінія, що відповідає похилій площині 1 осі, утворює кут в один θ з віссю теплого кування. Зовнішня поверхня F2 має похилу площину 2 тяги, що тягнеться вгору від базової поверхні А дна чаші головки, і похила площина 2 тяги відповідає похилій площині 2 осі. Дотична до осі ковки утворює кут 2a з віссю теплого кування, а кут θ і кут 2a не рівні. Даний винахід ділить зовнішню поверхню головки на дві частини, одну для кульового шляху 11 всередині порожнини головки, а іншу - для сферичної поверхні 12 всередині порожнини головки. Створено різні конструкції для двох частин, які мають кути тяги під різними кутами, щоб зменшити тиск холодної екструзії під час процесу холодної обробки, уникнути надмірного тиску холодоагенту, який спричиняє тріщини в нижній частині порожнини головки, і покращити якість виробництва. з трьох штифтових вилок прецизійних кувань.
Для кращого зниження тиску холодоагенту на теплу заготівлю для кування під час процесу холодної чистової обробки, у цьому варіанті здійснення поперечний переріз у місці з’єднання між ручкою 2 і головкою 1 є нижньою площиною B головки. Осьовий тангенс зовнішньої поверхні між нижньою площиною B головки та опорною площиною дна чаші A головки паралельний осі теплої ковки, тобто зовнішня поверхня між нижньою площиною B головки та опорна площина дна чаші А голови не має нахилу і є циліндричною.
Щоб уникнути тріщин під час процесу холодної обробки, осьова висота H похилої поверхні 1 у цьому варіанті здійснення становить 6-8 мм; А кут θ становить від 13 градусів до 15 градусів. Бажана осьова висота H похилої площини становить 7,5 мм, а кут θ становить 14 градусів. Щоб уникнути появи тріщин під час процесу холодної обробки, осьова висота Н кута 2 тяги в цьому варіанті здійснення становить 6-8 мм; А кут 2a становить від 8 до 10 градусів. Бажана осьова висота H похилої площини 2 становить 7,5 мм, а кут 2a становить 11 градусів. Цей параметр зменшує площу поперечного перерізу базової площини A нижньої чаші у верхній частині, зменшує швидкість зменшення секції частини холодної обробки та зменшує тиск холодної екструзії.
У цьому варіанті здійснення зовнішня поверхня F1 і зовнішня поверхня F2 з'єднані перехідною поверхнею F3, як показано на Фігурі 3. Перехідна поверхня F3 має нахилену поверхню три, що тягнеться вгору від базової поверхні A дна чаші головки. Осьова дотична лінія, що відповідає похилій поверхні 3, утворює кут 3 з віссю теплої ковки, а кут 3 становить від 10 градусів до 12 градусів. Бажана висота для кута тяги три становить 6-8 мм.
Виходячи з конструкції заготовки для теплого кування, яка використовується для холодної обробки згаданої вище триштифтової вилки, змодельованої за допомогою програмного забезпечення моделювання 3D-формування DEOFORM, максимальне навантаження тиску холодної екструзії становить 478 кН. Порівняно із заготівлею теплого кування, яка використовується для холодної обробки вилки з трьома штифтами в існуючій технології, максимальне навантаження тиску холодної екструзії зменшено на 13,5%, що дозволяє уникнути тріщин на дні чаші кування під час холодної обробки та покращити термін служби. кування.
Підводячи підсумок, заготовка для гарячого кування, яка використовується для холодного оздоблення прецизійної ковки вилки з трьома цапфами цього винаходу, ділить зовнішню поверхню головки на дві частини, одну для кульового шляху 11 порожнини головки, а іншу для кульки поверхні 12 порожнини голови. Виготовляються різні конструкції для двох частин, щоб мати різні кути кутів тяги, щоб зменшити тиск холодної екструзії під час процесу холодної обробки, уникнути надмірного тиску холодоагенту, який викликає тріщини в нижній частині порожнини головки, і покращити якість виробництва. триконтактної вилки осі. Таким чином, даний винахід ефективно усуває різні недоліки попереднього рівня техніки і має високу цінність промислового використання.
Наведені вище варіанти здійснення є лише ілюстрацією принципів і результатів цього винаходу і не призначені для обмеження цього винаходу. Будь-хто, знайомий із цією технологією, може модифікувати або змінювати наведені вище варіанти здійснення, не відступаючи від духу та обсягу цього винаходу. Таким чином, усі еквівалентні модифікації або зміни, внесені особами, які мають звичайні знання у відповідній технічній галузі, не відступаючи від духу та технічних ідей, розкритих у цьому винаході, все одно повинні охоплюватися формулою цього винаходу.
2024 грудень3-йТиждень WBM Рекомендація продукту:
Катальні плашки:
Як один із професійних виробників інструментів, він надає матрицю високої твердості, швидку доставку та якісне обслуговування.
https://www.bearingroller.com/tools/rolling-dies.html
